布氏硬度测试
布氏硬度测试适用于具有粗糙或不均匀晶粒结构的材料的较大试样。本页面详细介绍了布氏硬度测试,并为您提供了如何应用该方法的实用信息。

布氏硬度测试概览:
- 适用于大型试样的硬度测试
- 需要光学读取
- 标准:ASTM E10、ISO 6506、JIS Z 2243。
关于布氏硬度测试
布氏硬度测试最初于 19 世纪晚期由一名瑞典工程师开发,测试就是以其名字命名的。该工程师想要找到控制钢质量/硬度的方法。他采取的解决方案是将一颗火车车轮轴承滚珠压入受测材料,然后测量所产生的压痕的尺寸。该方法经证实非常可靠,因此布氏硬度测试也于 1900 年正式诞生。
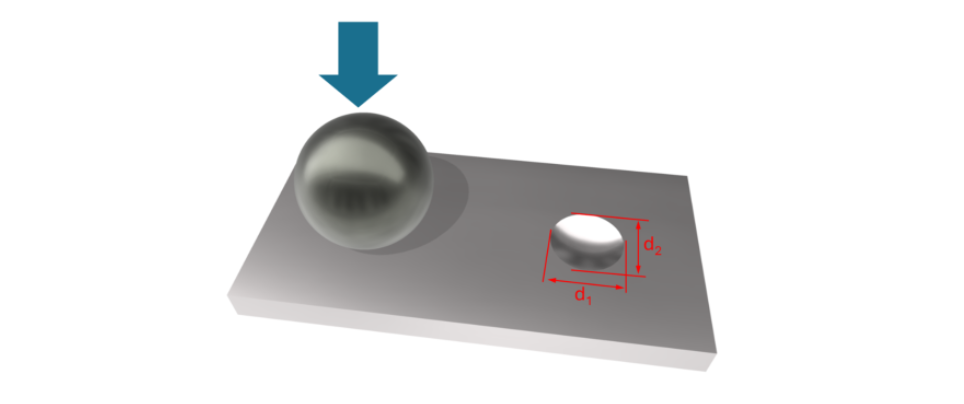
如今,布氏测试使用的是布氏硬度测试装置来执行。该仪器用已知力将一颗碳化钨球压入试样,然后通过光学方法测量压痕的直径,并据此计算出布氏硬度值(HBW)。
- 压痕尺寸:1、2.5、5 和 10 mm
- 载荷:1 kgf 至 3000 kgf
- 最大硬度:650 HBW。
一种用于大型试样的硬度测试
由于布氏硬度测试 (HBW) 会留下相对较大的压痕,所以布氏硬度测试更适用于具有粗糙或不均匀晶粒结构的较大试样,例如铸件和锻件。
须知
HBW 指的是布氏硬度碳化钨。此处的碳化钨指的是较新的布氏标准,要求使用碳化钨球(而不是以前使用的较软的钢球 [HBS])。在硬度硬度较高时,值将有所不同。
布氏硬度计算
布氏硬度的计算方法是,通过光学测量金刚石压头留下的压痕中最长对角线的长度。随后,将测得的压痕值通过标准化公式或参考表转换为硬度值。现代硬度测试仪通过内置软件自动计算并显示 HK 值。
HBW = 常数 × 试验力 / 理想化压痕表面积
HBW = 0.102 × 2F / (π D² (1-√(1-(d² /D²)))
HBW:布氏硬度与碳化钨(钨)
F:测试载荷 (kgf)
D:长对角线长度(mm)
d:压痕的平均直径
布氏硬度载荷
| 标准 | 载荷范围 | |
ISO 6506 |
1 kgf - 3000 kgf |
(9.807 - 29420 N) |
ASTM E10 |
1 kgf - 3000 kgf |
(9.807 - 29420 N) |
- 压痕时间:10-15 秒
- 试样厚度 ASTM:至少为压痕深度的 10 倍
- 试样厚度 ISO:至少为压痕深度的 8 倍。

布氏硬度 6 步测量法
使用 DuraVersa-100 硬度测试仪:
- 将您的样品放置在载物台或砧座上。
- 按下自动对焦或滚动以聚焦。
- 选择所需的测试载荷。
- 选择测量物镜。
- 开始测试。
压痕间距
布氏压痕不仅会产生肉眼可见的变形,还会改变压痕“坑”周围的结构。为了消除相邻测试的影响并确保测量的可靠性,标准规定了压痕之间的具体间距。
边缘间距:≥ 2.5 × 平均压痕对角线长度,从压痕中心测量至最近的试样边缘。
压痕间距:≥ 3 × 平均压痕对角线长度,测量相邻压痕中心之间的距离。
压痕直径
压痕直径应在两个垂直方向上测量,取平均值用于硬度计算。对于磨削表面,建议沿与磨削方向成约45°的角度进行测量。
自动测量系统(摄像头)可能会采用其他平均算法。
布氏硬度测试的准备工作
试样
测试表面应光滑、平整,无氧化皮、污染物和润滑剂。适用标准规定,表面处理必须允许准确测量压痕直径,即表面处理必须使压痕边缘能够清晰识别。
使用小球形压头(1 mm和 2.5 mm)时,可能需要进行精细研磨或抛光,以获得合适的表面粗糙度。在制备过程中应谨慎操作,以避免引入热量,从而改变试样的微观结构并影响硬度测定结果。
设备-
为确保硬度测量结果的可靠性和可追溯性,布氏硬度计应每年由一家经认可的校准实验室进行直接验证和校准。在两次直接校准之间,建议操作人员使用具有已知布氏硬度的认证参考测试块,定期进行间接验证。
环境-
由于布氏硬度方法具有相对较高的试力和较大的压痕尺寸,因此该方法本身具有较高的坚固性,非常适合在实验室和车间环境中进行。然而,由于硬度值是通过光学测量压痕来确定的,因此建议在相对干净、无尘的环境中进行操作,以确保设备可靠运行,并最大限度地减少维护和保养需求。为了获得准确且可重复的结果,应将硬度计安装在稳定、坚固的工作台上或桌子上。应尽可能将附近机械、人员走动或其他外部来源产生的振动降至最低或消除。
ISO 和 ASTM 标准规定的工作温度范围为 10 °C 至 35 °C。
操作人员
操作人员负责确保试样正确定位并在整个测试周期内保持稳定。为了防止因材料变形引起的测量误差,压痕应保持足够的间距,并远离试样边缘。
对于特定应用,应始终参考相关的布氏硬度测试标准,以确认所需的压痕间距和测试条件。
布氏硬度方法及应用
针对相应的材料和硬度范围,有各种常用的布氏硬度测试方法可供选择。大多数测试方法可通过各种布氏硬度测试机器执行。
布氏方法一般分为四个子类(HB30、HB10、HB5、HB2.5),每个子类适用于不同的材料组。
- 每个子类具有相同的力/直径比 (F/D2 )
- 测得的布氏硬度只能在各子类内进行比较。
| 测试方法 | 目的地 | 应用/材料* | 硬度范围 (HBW) |
HBW 1/30 |
HB30 |
钢/铁 |
95 - 650 |
HBW 1/10 |
HB10 |
轻金属 |
32 - 220 |
HBW 1/5 |
HB5 |
轻金属 |
16 - 110 |
HBW 1/2.5 |
HB2.5 |
轻金属 |
8 - 55 |
* 表中提到的材料仅是一些典型的材料示例。
说明
- HBW 2.5/187.5:布氏 2.5 mm 碳化钨球和 187.5 kgf 负荷。
- HBW 5/750:布氏 5.0 mm 碳化钨球和 750 kgf 负荷。

针对铸件的首选方法
布氏硬度测试特别适用于铸件,因为其设备坚固耐用,球形压头耐用,且能够产生较大且易于测量的压痕。
由于布氏压痕覆盖的面积相对较大(最大可达 Ø6.0mm),测得的硬度值代表了铸件材料通常不均匀的微观结构的平均值,从而得出的结果更具代表性且重复性更好。较大的压痕也便于评估,从而减少了不确定性。
在铸铁测试中,常采用 3000 kgf 的测试载荷配合 10mm 球形压头。通过选择较低的测试力,布氏硬度方法同样适用于铝和黄铜等较软的铸件。

了解我们先进的布氏硬度测试仪
布氏硬度方法是评估粗晶粒、异质及铸件材料的首选方法,因为较大的压痕能更准确地反映材料的硬度。其可靠的测试原理使其特别适用于铸件、锻件以及其他具有不均匀微观结构的零部件。
无论您是在实验室中需要可靠的硬度测试,还是在生产车间中需要值得信赖的质量控制,我们的布氏硬度测试仪系列都能提供准确、可重复且可追溯的测试结果。结合直观的软件、经认证的测试块、校准服务以及种类齐全的配件,我们的解决方案有助于确保在广泛的应用领域中实现高效的工作流程和一致的硬度测量结果。
下载和网络研讨会
无论您是刚刚开始进行硬度测试,还是经验丰富的专业人士,我们精心挑选的资源都能帮助您完成工作。
利用可下载的参考海报在实验室中轻松使用,深入了解由我们的应用专家主持的专家主持的网络研讨会,以便深入了解硬度测试技术和方法。


有关硬度测试的网络研讨会
提升您的样品制备技能,观看我们与应用专家共同录制的关于硬度测试的网络研讨会录像。
目视分析、检查与维护
校准与认证要求
样品制备及影响结果的参数