Härteprüfung nach Knoop (HK)
Die Härteprüfung nach Knoop ist eine Alternative zum Vickers-Verfahren für Härteprüfungen mit geringer Prüfkraft. Hier ist die Härteprüfung nach Knoop ausführlich beschrieben und Sie erhalten auch praktische Tipps für den optimalen Einsatz.

Härteprüfung nach Knoop auf einen Blick:
- Mikrohärteprüfung für spröde Werkstoffe, wie Keramik
- Geeignet für kleine, längliche Bereiche, wie Beschichtungen
- Geltende Normen: ASTM E384, ISO 4545, JIS Z 2251.
Über die Härteprüfung nach Knoop
Die Härteprüfung nach Knoop ist eine Alternative zum Vickers-Verfahren für Härteprüfungen mit geringer Prüfkraft. Sie kann auf denselben Universal-Prüfgeräten oder Prüfgeräten für den Mikrobereich durchgeführt werden. Sie dient in erster Linie dazu, Rissbildung in spröden Werkstoffen zu vermeiden, aber auch, um die Prüfung dünner Schichten zu erleichtern.
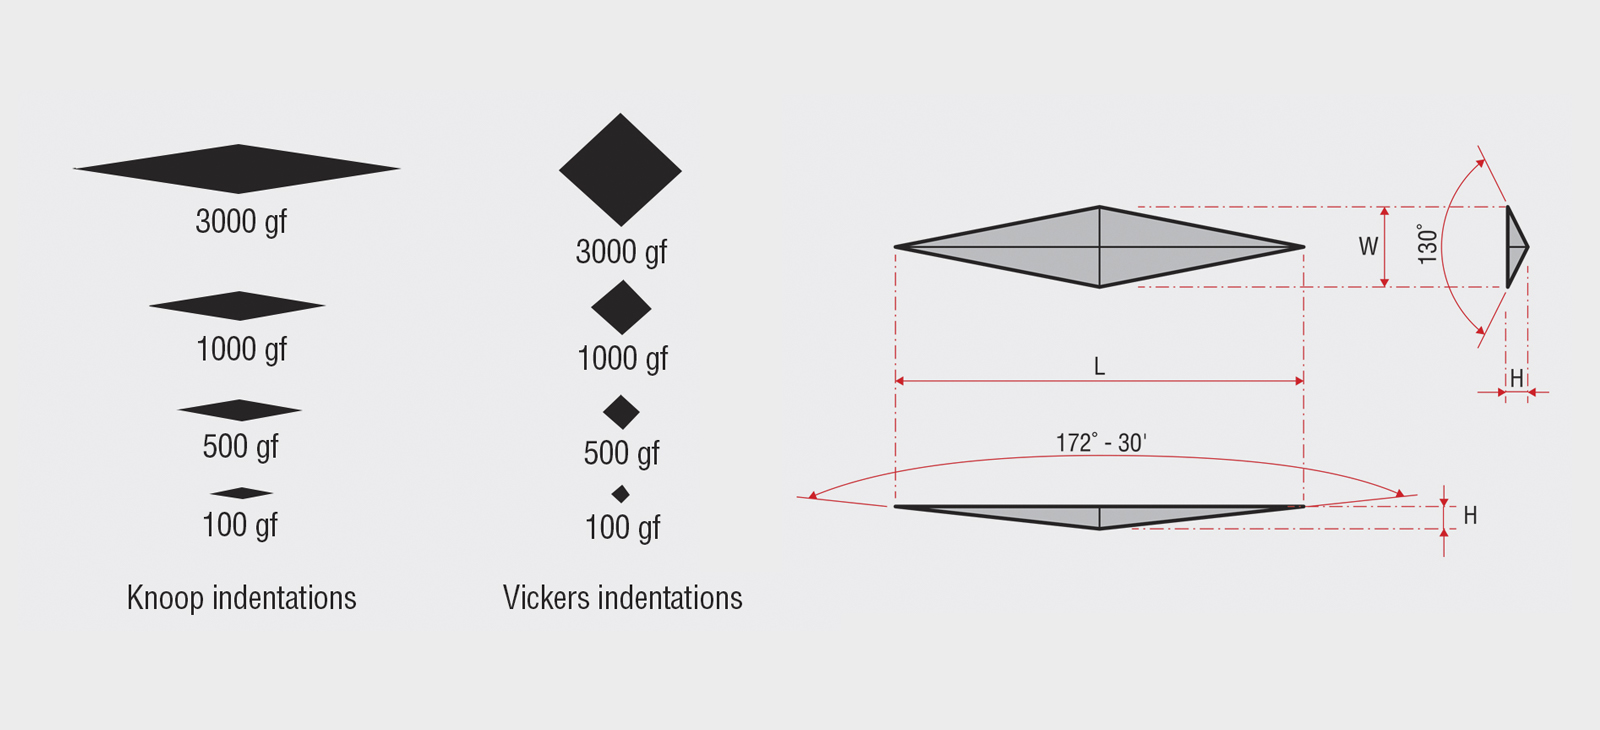
Wie bei der Härteprüfung nach Vickers wird bei Knoop als Eindringkörper ein pyramidenförmiger Diamant verwendet. Dieser ist jedoch nicht symmetrisch, sondern länglich rhombisch. Die Knoop-Härte (HK) wird durch optisches Vermessen der langen Diagonale des Eindrucks bestimmt.
Berechnung der Knoop-Härte
Die Knoop-Härte (HK) wird durch optisches Vermessen der Länge der langen Diagonalen des Eindrucks nach Belastung mit dem Diamant-Eindringkörper ermittelt. Der gemessene Eindruck wird dann mithilfe einer standardisierten Formel oder Referenztabelle in einen Härtewert umgerechnet. Moderne Härteprüfgeräte berechnen und zeigen den HK-Wert mithilfe integrierter Software automatisch an.
HK = 1,451 F/d²
HK: Härte nach Knoop
F:
Prüfkraft (gf)
d: Länge der langen Diagonale (mm)
- Kraftbereich: 1 gf bis 1 kgf, selten bis zu 2 kgf
Knoop-Kraftbereiche
Die Härteprüfung nach Knoop ist nicht für Prüfungen geeignet, bei denen Diagonalen mit einer Länge von weniger als 20 μm erzeugt werden, da dies zu Messungenauigkeiten führen würde.
| NORM | KRAFTBEREICH | |
ISO 4545 |
1 gf – 2 kgf |
(0,0098 - 19,613 N) |
ASTM E384 |
1 gf–≤ 1 kgf |
(0,0098–9,807 N) |
- Haltezeit: 10-15 Sekunden
- Dicke des Prüfmaterials, ASTM: Mindestens das 10-fache der Eindringtiefe
- Dicke des Prüfmaterials, ISO: Mindestens ein Drittel der Länge der langen Diagonalen.
Laden Sie unsere Broschüre zu unseren Geräten für die Härteprüfung nach Knoop und Vickers herunter

Messung der Knoop-Härte in 6 Schritten
Verwendung eines DuraVista-40 Härteprüfgeräts mit motorisiertem Tisch
- Probe auf den Prüftisch legen.
- Probe durch Klicken und Ziehen mit der Maus in die gewünschte Position bewegen.
- Drücken Sie auf „Autofokus“ oder stellen Sie den Fokus ein.
- Wählen Sie die Prüfkraft aus.
- Wählen Sie ein Messobjektiv aus.
- Prüfung starten.
Abstand zwischen Eindrücken
Ein Knoop-Eindruck misst nicht nur die Härte, sondern verändert auch das Gefüge des Werkstoffs im Bereich der Prüfstelle. Damit benachbarte Prüfungen einander nicht beeinflussen und genaue Härtewerte erzielt werden, schreiben die Normen bestimmte Mindestabstände zwischen den Eindrücken vor.
Randabstand:ISO 4545 ≥ 3,5× kurze Diagonale bei paralleler Ausrichtung, ASTM E384 ≥ 2,5× kurze Diagonale bei paralleler Ausrichtung oder ≥ 1x lange Diagonale bei senkrechter Ausrichtung.
Zwischen den Eindrücken: ISO 4545 ≥ 3,5× kurze Diagonale bei nebeneinander liegenden Eindrücken oder ≥ 2× lange Diagonale bei hintereinander liegenden Eindrücken, ASTM E384 ≥ 2,5× kurze Diagonale bei nebeneinander liegenden Eindrücken oder ≥ 2× lange Diagonale bei hintereinander liegenden Eindrücken. Alle Abstände gemessen Mitte-zu-Mitte. Bei unterschiedlichen Größen den größeren Eindruck verwenden.
Diagonallänge
Ähnlich wie Vickers schreiben auch die Normen für die Härteprüfung nach Knoop eine Mindestdiagonale von 20 µm vor.
Vorbereitung für eine Knoop-Härteprüfung
Probe
Die Probe muss vor dem Einlegen in das Mikrohärteprüfgerät ordnungsgemäß präpariert werden. Die Anforderungen an die Oberflächengüte hängen von der aufgebrachten Prüfkraft ab. Mit abnehmender Prüfkraft steigen die Anforderungen an die Feinheit der Oberflächengüte.
- Die Prüffläche sollte mechanisch oder elektrolytisch poliert werden, um eine genaue Messung des kleinen Knoop-Eindrucks zu gewährleisten.
Gerät
Zur Gewährleistung zuverlässiger und rückführbarer Prüfergebnisse sollte das Knoop-Härteprüfgerät mindestens einmal jährlich durch ein akkreditiertes Kalibrierlabor direkt überprüft und kalibriert werden. Zwischen den direkten Kalibrierungen sollten regelmäßige indirekte Überprüfungen mit zertifizierten Härtevergleichsplatten durchgeführt werden, deren Härtewerte bekannt sind.
Umgebung
Die Prüfung nach Knoop zählt neben der Prüfung nach Vickers zu den Härteprüfverfahren, die besonders empfindlich auf Erschütterungen und Vibrationen reagieren. Dies gilt insbesondere für Härtemessungen im Mikrobereich. Um genaue und wiederholbare Ergebnisse zu gewährleisten, sollte das Gerät auf einer stabilen, starren Oberfläche aufgestellt werden. Vibrationen durch Maschinen in der Nähe, vorbeigehende Personen oder andere äußere Einflüsse sollten so weit wie möglich reduziert oder vermieden werden.
ISO- und ASTM-Normen geben eine Betriebstemperatur zwischen 10 °C und 35 °C an.
Bediener
Der Bediener ist dafür verantwortlich, dass die Probe korrekt positioniert ist und während des gesamten Prüfzyklus stabil bleibt. Um Messfehler durch Verformung des Werkstoffs zu vermeiden, müssen die Eindrücke in ausreichendem Abstand zueinander und zu den Probenkanten gesetzt werden.
Als allgemeine Richtlinie:
- Der Abstand zwischen den Mitten zweier benachbarter Eindrücke sollte bei Stahl- und Kupferlegierungen mindestens das Dreifache der langen Diagonalen (3d) betragen.
- Bei Leichtmetallen sollte der Abstand mindestens das Sechsfache der Diagonalen (6d) betragen.
- Der Abstand zwischen einem Eindruck und der Probenkante sollte das 2,5- bis 3,5-fache von d betragen, wobei d die mittlere Eindruckdiagonale bezeichnet.
Für spezifische Anwendungen ist immer die entsprechende Knoop-Norm heranzuziehen, um die erforderlichen Abstände und Prüfbedingungen zu gewährleisten.

Knoop und Keramik
Bei keramischen Werkstoffen ist die Härteprüfung nach Knoop oft das bevorzugte Härteprüfverfahren. Die längliche, flache Geometrie des Eindrucks ermöglicht präzise Messungen und minimiert gleichzeitig das Risiko der Rissbildung, die bei tieferen Eindrücken, beispielsweise bei der Prüfung nach Vickers, auftreten kann.
Da Knoop-Eindrücke sehr klein sind, hängen genaue Ergebnisse maßgeblich von einer ausgezeichneten Präparation der Probe ab. Das Feinpolieren ist unerlässlich, um die Spitzen des Eindrucks eindeutig zu erkennen und die Härte zuverlässig zu berechnen. Struers hat verschiedene spezielle Präparationsmethoden für Keramik entwickelt, die dazu beitragen, konsistente, hochwertige Messergebnisse zu gewährleisten.

Härteprüfung nach Knoop für Schichten, Beschichtungen und Oberflächenschichten
Das Härteprüfverfahren nach Knoop eignet sich besonders gut zur Bewertung moderner Beschichtungen und Oberflächenbehandlungen.
Ein entscheidender Vorteil der Knoop-Methode ist die schmale, längliche Geometrie des Eindrucks. Dies ermöglicht Härtemessungen in Bereichen, die für andere Prüfverfahren zu schmal sind, etwa in Querschnitten beschichteter Proben oder in Diffusionsschichten.
Aufgrund der relativ schmalen Form des Knoop-Eindrucks lassen sich oft höhere Prüfkräfte anwenden, ohne den verfügbaren Prüfbereich zu überschreiten, etwa bei Querschnitten von Beschichtungen. Dadurch entstehen größere Eindrücke, die die Bewertung vereinfachen und die Zuverlässigkeit der Härtemessungen erhöhen.
Darüber hinaus wird die Härteprüfung nach Knoop häufig zur Beurteilung dünner Oberflächenbeschichtungen eingesetzt. Aufgrund der geringen Eindringtiefe konzentriert sich die plastische Verformung hauptsächlich auf die Beschichtung selbst, wodurch der Einfluss des darunterliegenden (weicheren) Trägermaterials minimiert wird. Das Härteprüfverfahren nach Knoop eignet sich daher besonders gut zur Bestimmung der tatsächlichen Härte elektroplattierter Beschichtungen, PVD- und CVD-Schichten, anodisierter Schichten sowie anderer technisch erzeugter Oberflächenbeschichtungen, bei denen Einflüsse des Trägermaterials zu vermeiden sind. Beachten Sie, dass ein geringer Kontrast bei einigen dieser Werkstoffe die Vermessung des Eindrucks erschweren kann.
Knoop im Vergleich zu Vickers
Bei der Entscheidung, ob die Härteprüfung nach Knoop oder Vickers besser geeignet ist, sind einige Faktoren zu berücksichtigen.
- Die Eindringtiefe des Knoop-Eindringkörpers beträgt nur etwa die Hälfte der Vickers-Eindringtiefe, sodass die Prüfung nach Knoop besonders für spröde Werkstoffe, wie Keramik geeignet ist.
- Bei der Prüfung nach Knoop spielt die Oberflächenbeschaffenheit eine sehr viel größere Rolle, da der Eindringkörper weniger tief eindringt.
- Die Hauptdiagonale ist bei der Prüfung nach Knoop etwa dreimal länger als bei der Prüfung nach Vickers. Dadurch werden Fehler beim Auslesen der Eindringtiefe verhindert, was gerade bei kleinen Eindrücken beispielsweise bei geringer Prüfkraft oder harten Werkstoffen wichtig ist.
- Aufgrund der Geometrie des Eindringkörpers eignet sich die Prüfung nach Vickers eher für kleine, runde Bereiche, die Prüfung nach Knoop mehr für kleine, längliche Bereiche, wie Beschichtungen.
- Beide Prüfungen können auf denselben Prüfgeräten für den Mikrobereich durchgeführt werden.
Weitere Informationen über Härteprüfung nach Vickers
| Knoop (HK) | Vickers (HV) | |
| Normen | ISO 4545, ASTM E384 | ISO 6507, ASTM E384 |
| Geometrie des Eindringkörpers | Längliche Diamantpyramide 172º | Symmetrische Diamantpyramide 136º |
| Form des Eindrucks | Rhombisch, lang und schmal | Quadratisch |
| Diagonalmessung | 1 Diagonale | 2 Diagonalen |
| Eindrucktiefe | 1/30 der Diagonalen | 1/7 der Diagonalen |
| Hauptanwendung | Dünne Schichten/Beschichtungen und spröden Werkstoffe (Keramik) | Universelle Methode mit breiter Akzeptanz und großem Kraftbereich, Industriestandard für CHD-, NHD- und SHD-Messungen und Schweißnähte |
| Einschränkungen | Weniger gebräuchlich in Industriestandards und -spezifikationen | Kleinere Diagonalen bei niedrigen Kräften können die Messunsicherheit erhöhen. |

Entdecken Sie unsere Geräte für die Härteprüfung nach Knoop für Labore
Die Härteprüfung nach Knoop eignet sich perfekt für sensible Härtemessungen an dünnen Beschichtungen und Keramik sowie für Messungen in unmittelbarer Nähe des Probenrands. Die Knoop-Skala liefert genaue und vergleichbare Ergebnisse für unterschiedlichste Werkstoffe und eignet sich daher ideal für die Qualitätskontrolle, Forschung und Entwicklung sowie die Werkstoffanalyse.
Ganz gleich, ob Sie Mikrohärteprüfungen an Oberflächenschichten und Beschichtungen oder Standard-Härteprüfungen nach Knoop an Metallen und Legierungen durchführen möchten, unser große Auswahl an Knoop-Vickers-Härteprüfgeräten bietet zuverlässige Leistung und höchste Messgenauigkeit.
Download Center
Ganz gleich, ob Sie gerade erst mit der Härteprüfung beginnen oder bereits ein erfahrener Profi sind, unterstützt diese sorgfältig zusammengestellte Auswahl an Ressourcen Sie bei Ihrer Arbeit.
Profitieren Sie von den herunterladbaren Referenzpostern für die praktische Verwendung in Ihrem Labor. Sehen Sie sich die von unseren Anwendungsspezialisten geleiteten Webinare an, um Ihr Verständnis der verschiedenen Techniken und Methoden für die Härteprüfung zu vertiefen.

Poster für die Härteprüfung
Sie können drei verschiedene Poster zum Thema Härteprüfung herunterladen – für jedes Labor geeignet. Laden Sie jetzt alle Poster herunter. Umwertung für Härtewerte Härtevergleich Metallische Werkstoffe
Umwertung für Härtewerte
Härtevergleich
Metallische Werkstoffe

Webinare über die Härteprüfung
Vertiefen Sie Ihre Kenntnisse bei der Präparation. Schauen Sie sich unsere aufgezeichneten Webinare zur Härteprüfung mit unseren Anwendungsspezialisten an.
Sichtprüfung , Inspektion und Wartung
Neueste Generation von Härteprüfgeräten
Probenpräparation und Einflussfaktoren auf Ergebnisse